Dans l’industrie, le choix entre une pièce en caoutchouc et une pièce en plastique conditionne la durée de vie d’un assemblage, son comportement en service et le coût global de production. Les deux familles de matériaux couvrent des plages de propriétés très larges, et la frontière entre elles s’est brouillée avec l’apparition des élastomères thermoplastiques. Poser les bons critères de sélection dès le cahier des charges évite des reprises coûteuses en série.
Déformabilité et retour élastique : le critère que le cahier des charges oublie souvent
La question la plus discriminante entre caoutchouc et plastique n’est ni le prix ni la résistance mécanique brute. C’est la capacité de la pièce à se déformer sous contrainte puis à retrouver sa forme initiale.
Un élastomère (caoutchouc naturel, EPDM, NBR, silicone) conserve son retour élastique sur des milliers de cycles de compression ou de flexion. C’est ce qui rend ces matériaux adaptés aux joints, aux silent-blocs, aux membranes et aux amortisseurs. Un plastique rigide (PA, POM, PEEK) encaisse des charges statiques plus élevées, mais se déforme de façon permanente au-delà de sa limite élastique.
Les retours terrain divergent sur ce point dès qu’on s’écarte des cas d’école. Une pièce soumise à des vibrations modérées et à une plage de température étroite peut fonctionner aussi bien en TPE (élastomère thermoplastique) qu’en caoutchouc vulcanisé. Le TPE se moule par injection comme un plastique, ce qui réduit le temps de cycle. En revanche, sa tenue en température reste inférieure à celle d’un élastomère vulcanisé, ce qui limite son usage dans les environnements thermiques sévères.
Les fabricants spécialisés en transformation d’élastomères, comme Jeantet élastomères, maîtrisent justement cette articulation entre formulation du mélange, procédé de moulage et exigences fonctionnelles de la pièce finie.
Résistance chimique et thermique : comparer les matériaux sur leur environnement réel
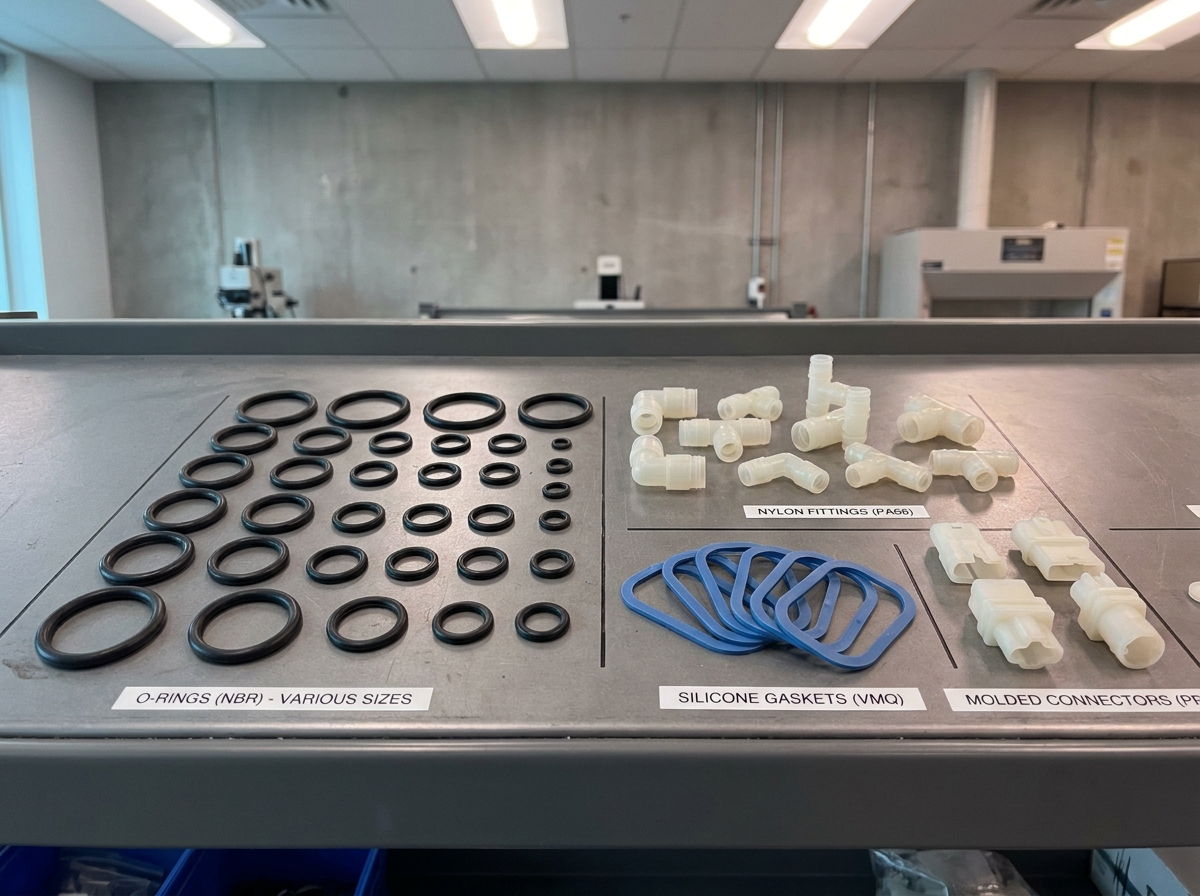
Choisir un matériau sur la base de sa fiche technique générique conduit à des erreurs. Un NBR résiste bien aux huiles minérales, mais se dégrade au contact de l’ozone. Un EPDM supporte l’eau chaude et les intempéries, mais gonfle en présence d’hydrocarbures. Côté plastiques, un polyamide absorbe l’humidité et perd en rigidité, tandis qu’un PTFE reste stable chimiquement dans presque tous les milieux, pour un coût nettement supérieur.
Le critère de sélection pertinent n’est pas la résistance chimique « en général » mais la compatibilité avec le fluide ou l’atmosphère spécifique du poste. La température d’utilisation continue, les pics thermiques, la présence d’UV ou de vapeurs agressives modifient le comportement du matériau dans la durée.
- Pour un joint en contact permanent avec de l’huile moteur à haute température, le FKM (Viton) ou le caoutchouc fluoré s’impose malgré son coût, car les alternatives se dégradent en quelques mois.
- Pour une pièce d’étanchéité exposée aux intempéries sans contact chimique, l’EPDM offre un rapport performance/prix difficile à battre.
- Pour un composant structurel soumis à des charges mécaniques et à des températures modérées, un plastique technique (POM, PA chargé verre) peut remplacer un sous-ensemble métallique avec un gain de poids significatif.
La durée de vie en service dépend autant du choix du matériau que de sa formulation exacte. Deux compounds de même famille chimique peuvent vieillir très différemment selon les charges, plastifiants et stabilisants incorporés.
Procédés de fabrication et volumes : ce qui oriente réellement le choix matière
Le procédé de transformation pèse lourd dans l’arbitrage entre caoutchouc et plastique, et ce paramètre est souvent sous-estimé.
Le moulage par injection de plastiques thermoplastiques autorise des cadences élevées et des tolérances serrées. Les temps de cycle se comptent en secondes. Pour des volumes supérieurs à quelques milliers de pièces, le coût unitaire devient très compétitif.
Le moulage d’élastomères vulcanisés (compression, transfert ou injection) implique une étape de réticulation (cuisson) qui allonge le cycle. Les outillages sont souvent moins complexes que ceux de l’injection plastique, mais le temps de vulcanisation augmente le coût par pièce sur les grandes séries. En petite et moyenne série, la différence s’atténue.
L’extrusion concerne les deux familles : profilés caoutchouc pour l’étanchéité, tubes et gaines plastiques pour le passage de câbles ou de fluides. Le choix dépend alors de la souplesse requise et de la résistance au milieu.
Jeantet élastomères et la transformation d’élastomères sur mesure
Jeantet élastomères est spécialisée depuis 1905 dans les pièces moulées en caoutchouc. Son site présente la formulation de mélanges, le moulage par injection et compression, ainsi que la découpe de plaques pour fabriquer des joints. L’entreprise décrit un travail conjoint sur le projet, suivi de prototypes avant le lancement de la production en série.
Réglementation PPWR et fin de vie : un paramètre de choix en pleine évolution
La réglementation européenne des emballages ajoute des critères de recyclabilité et de gestion des déchets. Elle ne s’applique pas indistinctement à toute pièce plastique industrielle : avant de la prendre en compte dans un cahier des charges, il faut vérifier que le produit relève effectivement de ce périmètre.
Pour une pièce entrant dans un emballage, la compatibilité des matériaux, les additifs et la séparation des composants peuvent peser dans la conception. Les exigences précises et leur calendrier doivent être vérifiés pour la catégorie concernée.
Les pièces en caoutchouc ne sont pas directement visées par le PPWR, qui cible les emballages. En revanche, la pression réglementaire sur la fin de vie des produits industriels s’étend progressivement. Les données disponibles ne permettent pas de conclure que le recyclage chimique résoudra le problème des pièces plastiques complexes : les analyses récentes le positionnent comme un complément au recyclage mécanique, avec des coûts supérieurs et des projets encore soumis à des difficultés économiques.
Le choix entre caoutchouc et plastique repose sur un croisement de contraintes mécaniques, chimiques, thermiques et économiques propres à chaque application. Ajouter la dimension réglementaire et la fin de vie au cahier des charges dès la phase de conception devient un réflexe nécessaire pour les pièces qui entreront en production dans les prochaines années.